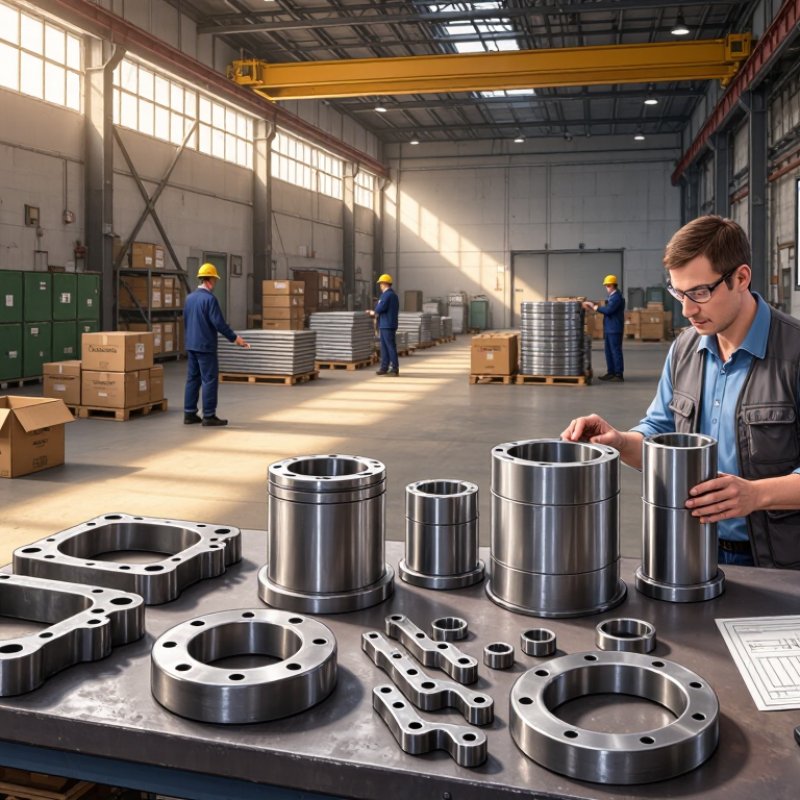
| Определение | Кованая деталь — это металлическая деталь, сформированная под действием локальных сжимающих сил, обычно с помощью молотка, пресса или механической системы формовки. | Ковка позволяет получить непрерывный поток зерна и плотную структуру, что полезно для деталей, подвергающихся многократным нагрузкам или ударам. |
| Распространенный материал: углеродистая сталь | Для изготовления кронштейнов, валов, штифтов, фланцев и других механических деталей обычно выбирают марки углеродистой стали с содержанием углерода приблизительно 0,15–0,60%. | Марки стали с низким содержанием углерода, как правило, легче свариваются и формуются, в то время как марки с высоким содержанием углерода обеспечивают большую твердость после термообработки. |
| Распространенный материал: легированная сталь. | Легированные стали, содержащие такие элементы, как хром, никель, молибден или марганец, используются для изготовления сильно нагруженных валов, шестерен, соединительных деталей и конструкционных элементов. | Легирование может улучшить закаливаемость, прочность, усталостную стойкость и эксплуатационные характеристики при повышенных или низких температурах. |
| Распространенный материал: нержавеющая сталь | Нержавеющая сталь выбирается в тех случаях, когда важны коррозионная стойкость, гигиеничность или устойчивость к окислению. Аустенитные, ферритные и мартенситные сплавы обладают различными свойствами. | Требуемый класс металла должен соответствовать условиям окружающей среды, температуре, требованиям к магнитным свойствам, целевым показателям прочности и процессу сварки. |
| Распространенный материал: алюминиевый сплав | Алюминиевые кованые изделия используются там, где требуются малый вес, хорошая коррозионная стойкость и благоприятное соотношение прочности и веса. | Они широко используются в транспортной, подъемной и легкой механической отраслях, но при проектировании необходимо учитывать их более низкий модуль упругости. |
| Распространенный материал: титановый сплав | Титановые поковки обладают высокой удельной прочностью и высокой устойчивостью ко многим коррозионным средам. | Они подходят для специализированных применений, но, как правило, требуют более жесткого контроля технологического процесса и имеют более высокие затраты на материалы и обработку. |
| Ковка в открытых штампах | Заготовка сжимается между относительно простыми матрицами, которые не полностью охватывают материал. | Подходит для крупных, тяжелых или малосерийных деталей, таких как валы, кольца, блоки и заготовки. Для обеспечения точности размеров может потребоваться дополнительная механическая обработка. |
| Ковка в закрытых штампах | Нагретый металл сжимается внутри штампов, которые формируют большую часть или всю геометрию детали. | Обеспечивает лучшую повторяемость и получение форм, близких к окончательной, для средне- и крупносерийного производства, но требует специальной оснастки. |
| Холодная ковка | Металл формуется при комнатной температуре или около нее, обычно для получения небольших деталей с подходящей пластичностью. | Позволяет получить гладкую поверхность и обеспечивает точный контроль размеров, но требует высоких сил формования и тщательно разработанных заготовок. |
| Горячая или горячая ковка | Горячая ковка происходит при температуре ниже полного диапазона рекристаллизации материала, тогда как горячая ковка выполняется при более высокой температуре для улучшения формуемости. | Нагрев снижает усилие формования и позволяет создавать более сложные формы, но при этом необходимо контролировать окисление, образование окалины, температурный контроль и последующую обработку после ковки. |
| Типичная последовательность процесса | Контроль качества материала → резка → нагрев при необходимости → предварительная формовка → окончательная ковка → обрезка → термообработка → дробеструйная обработка или очистка → механическая обработка → контроль качества. | Каждый этап может влиять на точность размеров, состояние поверхности, механические свойства и конечный срок службы. |
| Термическая обработка | В зависимости от материала, к распространенным видам обработки относятся отжиг, нормализация, закалка, отпуск, обработка раствором и старение. | Термическая обработка позволяет регулировать твердость, прочность, ударную вязкость, остаточные напряжения и обрабатываемость. Для ответственных деталей важен документированный цикл обработки. |
| Типичные преимущества | Высокая структурная целостность, хорошая ударная вязкость, благоприятные показатели усталостной прочности, пониженная внутренняя пористость и способность обеспечивать сильное направленное течение зерен. | Кованые компоненты часто выбирают для несущих конструкций, где надежность важнее, чем минимальная первоначальная стоимость производства. |
| Типичные ограничения | Изготовление оснастки может быть дорогостоящим, сложные формы могут потребовать нескольких операций, а кованые поверхности могут нуждаться в механической обработке или очистке. | Для очень малых объемов или сложных форм более экономичным может оказаться механическая обработка заготовки или другой метод производства. |
| Допуски на размеры | Допустимый допуск зависит от материала, размера детали, метода ковки, конструкции штампа и от того, включена ли в расчет окончательная механическая обработка. | На чертеже следует четко разграничить размеры, полученные в результате ковки, и размеры, полученные в результате механической обработки, а также указать необходимые базовые ориентиры. |
| Состояние поверхности | Возможные состояния включают окалину, очищенную или обработанную пескоструйным аппаратом поверхность, обработанную механическим способом поверхность или защитное покрытие, если это необходимо. | В требованиях к поверхности следует указать допустимые размеры ямок, нахлестов, трещин, окалины, шероховатости и толщины покрытия. |
| Качественная документация | К полезным документам относятся сертификаты на материалы, таблицы термообработки, протоколы контроля размеров и информация о прослеживаемости. | Для компонентов, имеющих критически важное значение для безопасности или работающих под давлением, документация служит для проведения проверок соответствия и расследования будущих отказов. |
| Неразрушающий контроль | В зависимости от степени риска и материала, инспекции могут включать визуальный осмотр, магнитопорошковый контроль, капиллярный контроль, ультразвуковой контроль или рентгенографический контроль. | Метод контроля следует выбирать в зависимости от вероятного типа дефекта, геометрии компонента, материала и применимых технических характеристик. |
| Где купить | Кованые компоненты можно приобрести у квалифицированных металлообрабатывающих цехов, промышленных дистрибьюторов, компаний, занимающихся инженерно-техническими закупками, или у поставщиков компонентов, изготавливаемых на заказ. | Для деталей, изготовленных по индивидуальному заказу, предоставьте технический чертеж, 3D-модель, марку материала, количество, требования к термообработке, допуски, уровень контроля качества и условия поставки. |
| Готовый продукт или по индивидуальному заказу | Стандартные штифты, кольца, фланцы, валы и фитинги могут быть в наличии на складе; детали нестандартной геометрии обычно изготавливаются на заказ. | Как правило, использование стандартных деталей сокращает сроки выполнения заказа, в то время как изготовление деталей на заказ позволяет подобрать геометрию, материал, направление волокон и припуски на механическую обработку в соответствии с конкретными требованиями. |
| Оценка поставщиков | Проверьте технические возможности, диапазон размеров ковочных изделий, прослеживаемость материалов, возможности термообработки, контрольно-измерительное оборудование, систему качества и предыдущий опыт работы с аналогичными деталями. | Низкая цена не должна заменять проверку подлинности материала, контроль технологического процесса, охват инспекции и соответствие размеров. |
| Ключевая информация для составления коммерческого предложения | Чертеж детали, спецификация материала, годовое и серийное количество, состояние сырья, метод ковки, термообработка, объем механической обработки, качество поверхности, требования к контролю качества и упаковка. | Полная техническая информация снижает неопределенность при формировании ценового предложения, предотвращает неподходящие замены и улучшает планирование поставок. |
| Наиболее подходящие области применения | Валы, шестерни, крюки, соединительные детали, крепежные элементы, работающие под давлением, компоненты тяжелого оборудования, транспортные детали и конструкционная арматура. | Ковка особенно ценна в тех случаях, когда деталь должна выдерживать удары, циклические нагрузки, вибрацию или высокие механические напряжения. |
| Основная рекомендация по покупке | Выбор материала и процесса ковки должен основываться на нагрузке, температуре, воздействии коррозии, требованиях к усталостной прочности, геометрии, объеме производства и требуемом уровне контроля. | Как правило, технически обоснованные характеристики важнее, чем выбор самой низкой цены за единицу товара. |